






- Всегда в наличии
- Оформление 24/7
- Экономия времени
- Широкий ассортимент
- Удобная оплата
- Простота покупок
- Доставка
- Популярные бренды

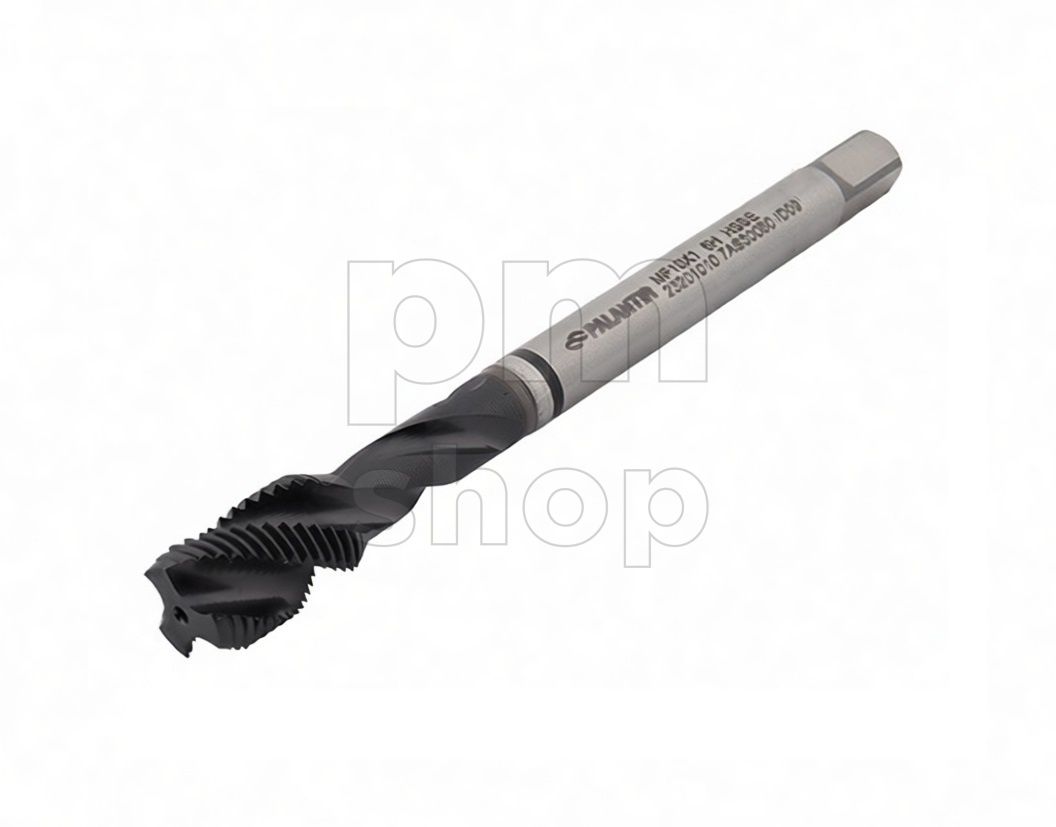
При нарезании резьбы в глухом отверстии главная технологическая проблема — отвод стружки. В отличие от сквозного отверстия, где стружке есть куда выходить вперёд, в тупиковом она накапливается в зоне резания. Если не обеспечить её своевременную эвакуацию, стружка уплотняется, создаёт критическое давление на инструмент и приводит к его заклиниванию или поломке. Именно для решения этой задачи разработаны метчики для глухих отверстий с винтовой канавкой: спиральные канавки захватывают стружку и транспортируют её назад — к хвостовику, за пределы отверстия.
Конструктивно метчик для глухой резьбы отличается от инструмента для сквозных отверстий по нескольким ключевым признакам.
Главное отличие — направление стружкоотвода. У метчиков для сквозных отверстий применяется Spiral Point: стружка выталкивается вперёд по ходу подачи. Глухой метчик оснащён винтовыми канавками (Spiral Flute), которые направляют стружку в обратную сторону — назад к хвостовику. Это принципиальное конструктивное решение, а не просто вопрос предпочтений.
Второе отличие — форма заборной части. У метчиков для глухих отверстий она короче, чем у метчиков для сквозных: это позволяет нарезать резьбу ближе ко дну отверстия и получать полный профиль на большей глубине.
Стандарты DIN 371 и DIN 376, по которым изготовлены представленные в каталоге инструменты, регламентируют геометрию и размеры метчиков для метрической резьбы: DIN 371 — для диаметров M1–M10, DIN 376 — для M10–M52. Угол спирали винтовых канавок у инструментов этого типа, как правило, составляет 35°, что обеспечивает эффективный захват и подъём стружки при стандартных режимах резания.
⚠️ Важно: использовать метчик с прямой канавкой (для сквозных отверстий) в глухом отверстии — распространённая ошибка. Стружка при этом не эвакуируется, накапливается на дне и неизбежно приводит к поломке инструмента.
Грамотный подбор требует последовательной оценки нескольких параметров.
| Параметр | Что учитывать |
|---|---|
| Резьба и шаг | Метрическая (M), мелкий или стандартный шаг — по DIN 371 или DIN 376 |
| Глубина резьбы | Определяет требуемую длину рабочей части и заборной зоны |
| Материал заготовки | Сталь, нержавеющая сталь, чугун, цветные металлы — влияет на выбор сплава и покрытия |
| Материал инструмента | HSS — для мягких сталей; HSSE-Co — для нержавеющих и трудообрабатываемых сплавов |
| Покрытие | TiN — общего назначения; TiCN — повышенная износостойкость и теплостойкость |
| Поле допуска | 6H — стандарт для большинства соединений |
| Подвод СОЖ | Внешний или через шпиндель — уточняется по конструкции метчика и возможностям станка |
Перед нарезанием резьбы обязательно проверьте диаметр предварительного отверстия: он должен соответствовать рекомендуемому для выбранного шага согласно таблицам DIN или ГОСТ. Заниженный диаметр увеличивает нагрузку на инструмент вплоть до поломки, завышенный — даёт неполный профиль резьбы. Также учитывайте, что глубина сверления должна превышать требуемую глубину резьбы на величину, достаточную для размещения заборной части метчика.
Пром-Маркет — интернет-магазин инструмента и оснастки с опытом работы на рынке металлообработки свыше 15 лет. В каталоге можно подобрать и купить метчики для глухих отверстий брендов Wilson, ShaoShi, PALANTIR и YAMAWA: метрические по DIN 371 и DIN 376, из HSS и HSSE-Co, с покрытиями TiN и TiCN — для стали, нержавеющей стали, чугуна и цветных металлов. Более 40 000 позиций инструмента и оснастки, отгрузка со склада в Санкт-Петербурге, доставка по всей России, приём заказов круглосуточно.
Если Вам также необходимы метчики для сквозных отверстий или машинно-ручной инструмент — ознакомьтесь с полным ассортиментом в разделе метчики для нарезания резьбы.
Технически — можно, но нецелесообразно. В сквозном отверстии стружка и так уходит вперёд, и Spiral Flute не даёт преимущества. Для сквозных отверстий правильнее использовать метчик со Spiral Point: он более производителен и лучше справляется с выталкиванием стружки при проходном нарезании.
«P» в данном контексте — это шаг резьбы. «2.5P» означает, что длина заборной части составляет 2,5 шага выбранной резьбы. Чем короче заборная часть, тем ближе к дну отверстия можно нарезать полный профиль — это важно при ограниченной глубине глухого отверстия.
DIN 371 распространяется на метчики с метрической резьбой диаметром от M1 до M10, DIN 376 — от M10 до M52. Оба стандарта регламентируют геометрию, допуски и размеры инструмента, однако рассчитаны на разные диапазоны диаметров. При подборе метчика ориентируйтесь на маркировку в карточке товара.
Да, применение СОЖ или резьбонарезной пасты обязательно — особенно для глухих отверстий, где стружка и без того создаёт повышенную нагрузку на инструмент. Смазка снижает трение, отводит тепло и облегчает эвакуацию стружки по винтовым канавкам. Исключение составляет чугун: его обрабатывают всухую.
Потому что заборная часть метчика не формирует полный профиль резьбы — она лишь постепенно врезается в материал. Если сверление выполнено точно на глубину резьбы, метчик упрётся в дно отверстия раньше, чем нарежет полный профиль на всей нужной длине. Запас глубины сверления рассчитывается исходя из длины заборной части конкретного инструмента.