








- Всегда в наличии
- Оформление 24/7
- Экономия времени
- Широкий ассортимент
- Удобная оплата
- Простота покупок
- Доставка
- Популярные бренды

Токарные пластины — это сменные режущие элементы, которые устанавливаются в специальные державки и используются для механической обработки металлических заготовок на токарных станках. Благодаря концепции сменной многогранной пластины (СМП) изношенную режущую кромку достаточно повернуть или заменить саму пластину — без переточки всего резца. Это сокращает простои оборудования и снижает суммарные затраты на инструмент.
Купить токарные пластины можно в каталоге Пром-Маркет: широкий ассортимент пластин по ISO-обозначению, форме, размеру, сплаву и покрытию позволяет подобрать инструмент под конкретную операцию и материал заготовки.
Сменные пластины различаются по типу выполняемой операции. Для понимания ассортимента важно разграничить основные группы.
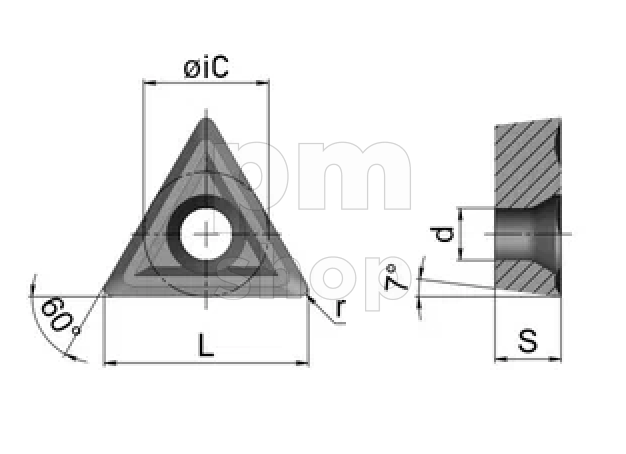
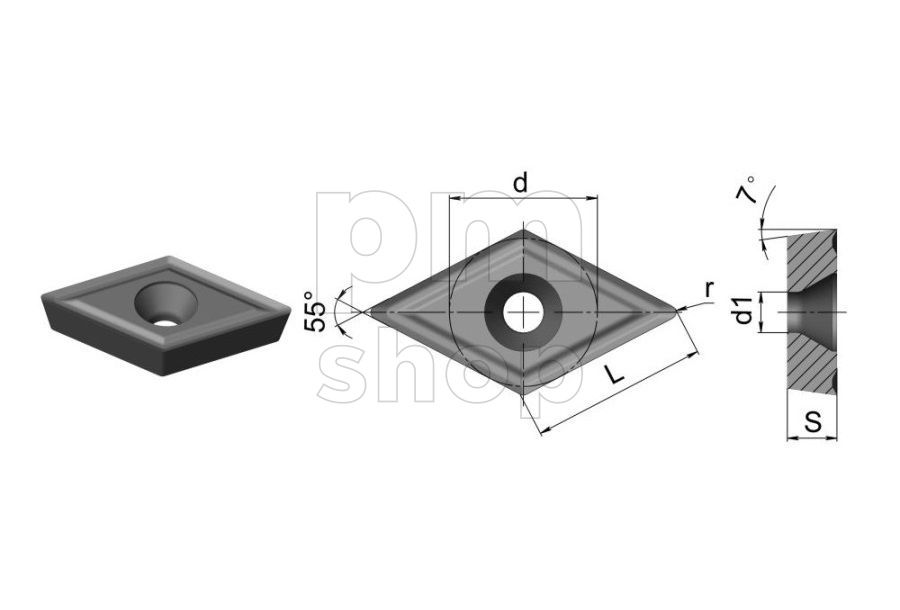
Пластины для наружного и внутреннего точения — наиболее массовая категория. Они используются для обтачивания цилиндрических, конических и фасонных поверхностей как снаружи заготовки, так и в расточных операциях. Форма пластины при этом определяет доступный угол врезания: ромбические (C — 80°, D — 55°, V — 35°) обеспечивают хорошую маневренность и подходят для контурного точения, тогда как квадратные (S) и треугольные (T) дают больше режущих кромок при чистовых проходах.
Отрезные и канавочные пластины применяются для прорезки кольцевых канавок, отрезки заготовок и обработки торцевых канавок. Они имеют характерную узкую прямоугольную форму с небольшой шириной режущей кромки.
Резьбовые пластины предназначены для нарезания наружной и внутренней резьбы токарным методом. В маркировке таких пластин указываются стандарт резьбы (ISO, UN, BSPT и др.), шаг, а также исполнение — правое (R) или левое (L).
Пластина для токарного станка также классифицируется по группе обрабатываемого материала согласно стандарту ISO:
| Обозначение | Группа материалов |
|---|---|
| P | Стали (углеродистые, легированные, нержавеющие ферритные) |
| M | Нержавеющие стали (аустенитные и дуплексные) |
| K | Чугуны (серый, ковкий, высокопрочный) |
| N | Цветные металлы (алюминий, медные сплавы) |
| S | Жаропрочные и титановые сплавы |
| H | Закалённые стали и отбелённый чугун |
Правильный выбор группы — первый шаг к подбору марки сплава и покрытия пластины.
Грамотный подбор инструмента требует последовательного анализа нескольких параметров. Ниже — практический чек-лист.
1. Тип операции и форма пластины. Определите, что нужно выполнить: наружное или внутреннее точение, подрезку торца, контурную обработку, нарезание резьбы или прорезку канавок. От этого зависит геометрия пластины и допустимый угол в плане державки.
2. ISO-обозначение. Маркировка сменной пластины по ISO 1832 (ГОСТ 19042) читается последовательно: первая буква — форма, вторая — задний угол, третья — класс точности, четвёртая — наличие отверстия и стружколома. Далее идут цифровые пары: длина режущей кромки, толщина пластины, радиус при вершине. Производитель дополняет маркировку обозначением геометрии стружколома и марки сплава — эти данные уточняются по каталогу конкретного бренда.
3. Размер и совместимость с державкой. Пластина должна точно соответствовать гнезду державки по посадочному размеру, углу и типу крепления. Подбирайте пластины для токарных резцов под фактическую маркировку имеющейся державки — это исключает люфт и вибрацию.
4. Группа материала и сплав/покрытие. Выберите группу P/M/K/N/S/H по обрабатываемому материалу, затем уточните марку сплава и тип покрытия (TiN, TiCN, TiAlN, AlCrN и др.) в зависимости от режима обработки — черновой, получистовой или чистовой. Пластины для токарных резцов по металлу из группы P в твёрдосплавном исполнении охватывают большинство задач по обработке углеродистых и легированных сталей.
5. Геометрия стружколома. Стружколом влияет на формирование и отвод стружки. Для черновой обработки с высокими подачами выбирают открытую геометрию, для чистовой — более острую с меньшим радиусом при вершине (0,4–0,8 мм).
6. Радиус при вершине. Малый радиус (0,4 мм) даёт высокую точность профиля, большой (1,2–1,6 мм) — лучшую стойкость при черновом снятии припуска.
⚠️ Важно: купить твердосплавные пластины для токарных резцов нужной марки без уточнения полной маркировки державки — риск получить несовместимый инструмент. Всегда сверяйте ISO-код пластины с обозначением на корпусе резца.
Prom-market — интернет-магазин инструмента и оснастки с опытом работы на рынке металлообработки свыше 15 лет. В каталоге более 40 000 позиций от проверенных производителей: пластины для наружного и внутреннего точения, отрезные, канавочные и резьбовые — для большинства типовых операций на токарном станке.
Отгрузка производится со склада в Санкт-Петербурге, доставка — по всей России, заказы принимаются круглосуточно. Если возникают вопросы по совместимости пластины с державкой или подбору по ISO-маркировке — менеджеры компании помогут разобраться.
Если Вам также необходимо зажимное оборудование для станка, ознакомьтесь с разделом токарные патроны.
Токарная пластина работает при постоянном (непрерывном) контакте с заготовкой — резец точит, а заготовка вращается. Фрезерная пластина испытывает прерывистое резание: каждый зуб фрезы входит и выходит из контакта с металлом за один оборот. Из-за этого к фрезерным пластинам предъявляются повышенные требования по ударостойкости, а их геометрия и сплавы принципиально отличаются. Использовать токарные пластины во фрезерных корпусах и наоборот — недопустимо.
Класс точности определяет допуск на высоту, ширину и толщину пластины. Обозначается третьей буквой ISO-кода (например, G, M, U). Для чистовых операций с жёсткими допусками на размер детали рекомендуется класс точности G или лучше. Для черновой обработки, где важна стойкость, а не точность позиционирования кромки, допустим класс M или U.
Теоретически — да, если полное ISO-обозначение совпадает. На практике геометрия посадочного места, крепёжного отверстия и стружколома у разных производителей может незначительно различаться в пределах допуска. Рекомендуется проверять посадку и биение режущей кромки при первой установке нового производителя.
Для чистового точения обычно используют радиус 0,4–0,8 мм: он обеспечивает низкую шероховатость поверхности и хорошую точность профиля. Радиус 1,2 мм и более применяется при черновых проходах с большой подачей, когда приоритет — производительность, а не чистота поверхности.
Группа H обозначает закалённые стали (твёрдостью, как правило, от 45 HRC и выше) и отбелённый чугун. Для их обработки применяются специальные сплавы с керамическими или CBN-составляющими. Обычные твёрдосплавные пластины групп P или M не предназначены для работы с такими материалами и быстро выйдут из строя.